Precision Couplings
轴套怎么咬住轴,决定了你的扭矩额定值是真的还是纸面上的。
买方比对联轴器时,话题通常停在扭矩额定值和孔径。轴套怎么固定在轴上,只是参数表里的一行字。但这一行字决定了你的扭矩额定值是不是真的。同一个型号、同一个额定扭矩,顶紧式夹不住的时候,换成夹紧式就能稳稳传过去;反过来,在需要频繁拆装或需要卫生级的场合,选错固定方式会让整个装配方案不可用。选型清单里应该有这一栏。
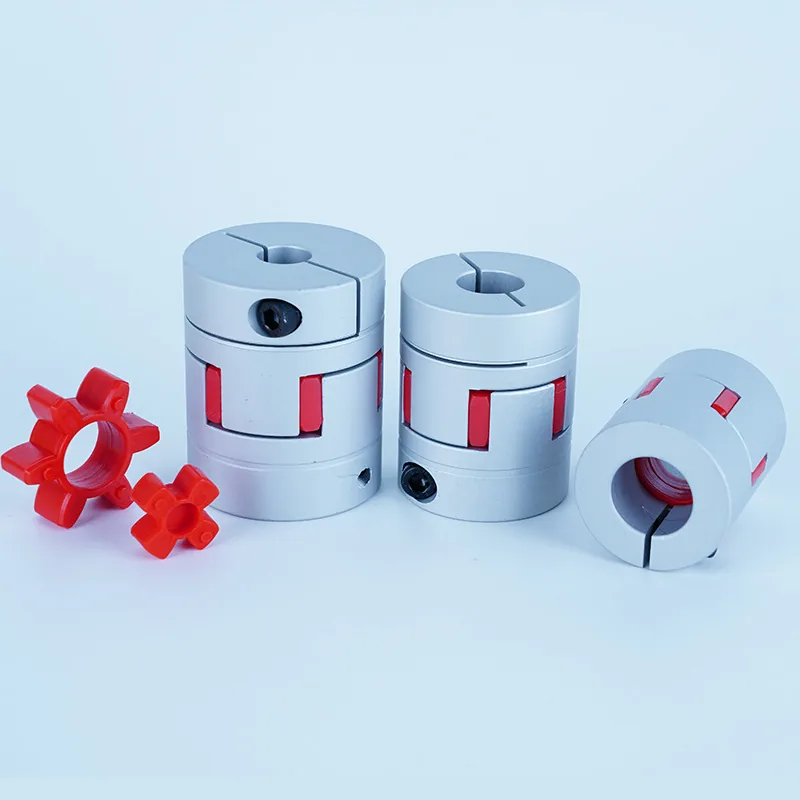
顶紧式是在轴套侧面打一个螺纹孔,拧入一颗内六角紧定螺钉,螺钉头部顶在轴上或顶在键上。它的优点是结构最简单、成本最低、轴向长度最短,轻载、低速、不要求定位精度的场合完全够用。它的失效方式是旋转:在反复正反转、振动或冲击扭矩作用下,紧定螺钉会逐渐松动。一旦打滑,不会有渐变过程 —— 直接是轴套失去了原来的角位置。在伺服轴上,这意味着设备已经不在控制器以为的位置上了。所以顶紧式适合轻载非关键场合,不适合任何需要长期保持相位关系的轴。
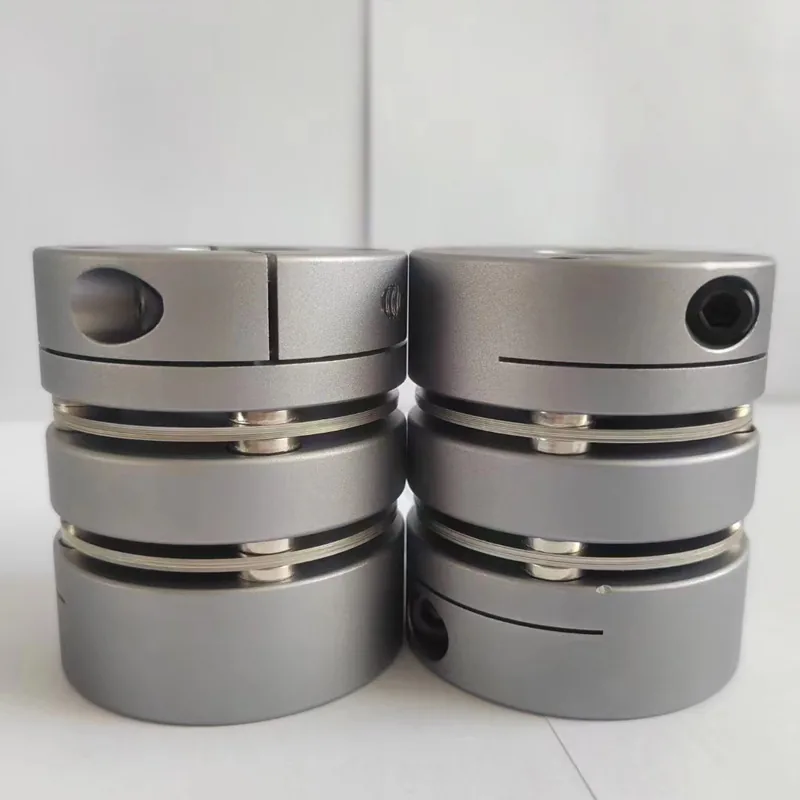
夹紧式是在轴套上开一条径向缝,用一个螺钉把整圈孔收紧抱在轴上。力的分布从顶紧式的一个点变成了整圈,所以同样的孔径和螺钉规格,可传递扭矩明显更高,而且轴表面不会被顶出压痕 —— 这一点对电机轴尤其重要,因为电机轴通常很难更换。代价是对孔径公差的要求更严:轴的实际尺寸必须落在规定公差带内。一根磨损了几丝的旧轴,夹紧式会抱得不均匀,不如胀套 forgiving。夹紧式是伺服和运动控制场合的默认选择,精度要求高的轴还应该配键槽。
胀套不是一个开口的轴套,而是一组独立零件,靠内外锥面相互推挤,同时胀紧在轴上和轴套内。单位孔径的扭矩能力是三种方式里最高的,而且可以完整拆卸、不损伤任何一件零件。不锈钢梅花系列用的就是胀套结构,原因很实在:潮湿、冲洗、腐蚀和卫生级场合的设备,很多是改造或翻新的老机器,轴的实际尺寸偏差比新机大,胀套对公差的容忍度正好匹配这种工况。如果你的设备需要定期拆装清洗,胀套也是唯一不会在反复拆装中逐渐失效的方案。
第一,孔径配合留多少。常规做法是留 0 到正 0.05 毫米的间隙 —— 也就是孔比轴略大一点点,靠夹紧或胀套把间隙吃掉。过盈配合需要加热装配,属于另一个层次的工艺,一般联轴器现场不具备条件。第二,孔径与键槽可以按图定制,这不是特殊要求,而是常规服务。如果你手上有电机轴的图纸或实测尺寸,直接给供应方,非标孔径和键槽都能做。这两个要点看起来琐碎,但选型时提前确认,可以避免到货后装不上的尴尬。
轻载、成本敏感、不要求定位精度 —— 顶紧式。伺服或步进轴、要求定位精度 —— 夹紧式。有反复正反转或冲击载荷 —— 夹紧式加键槽。潮湿、冲洗、腐蚀环境卫生级,或者设备是翻新改造的老机器 —— 胀套。轴不能损伤或不能更换 —— 绝对不要用顶紧式。如果两个方案之间拿不定主意,决定性问题不是扭矩,而是:万一在最不该打滑的时刻打滑了,会发生什么?
| 付款方式 | 定金 50%,发货前付清 |
|---|---|
| 转账方式 | 公对公转账,不接受个人账号 |
| 包装 | 按数量决定:纸箱 / 托盘木箱 |
| 认证 | ISO 9001 |